Cuaderno de taller · Colado en barbotina
Colado en barbotina: de la pasta líquida
al repaso de la costura
Entre el momento en que la barbotina entra en el molde y el momento en que la pieza sale del horno hay una cadena de decisiones muy concretas: cuánta agua lleva la pasta, cuánto defloculante admite, cuánta humedad conserva la escayola, cuántos minutos se deja formar la pared y cómo se trata la costura antes de secar. Este sitio reúne esas decisiones y las explica una por una.
La barbotina y el papel de los electrolitos
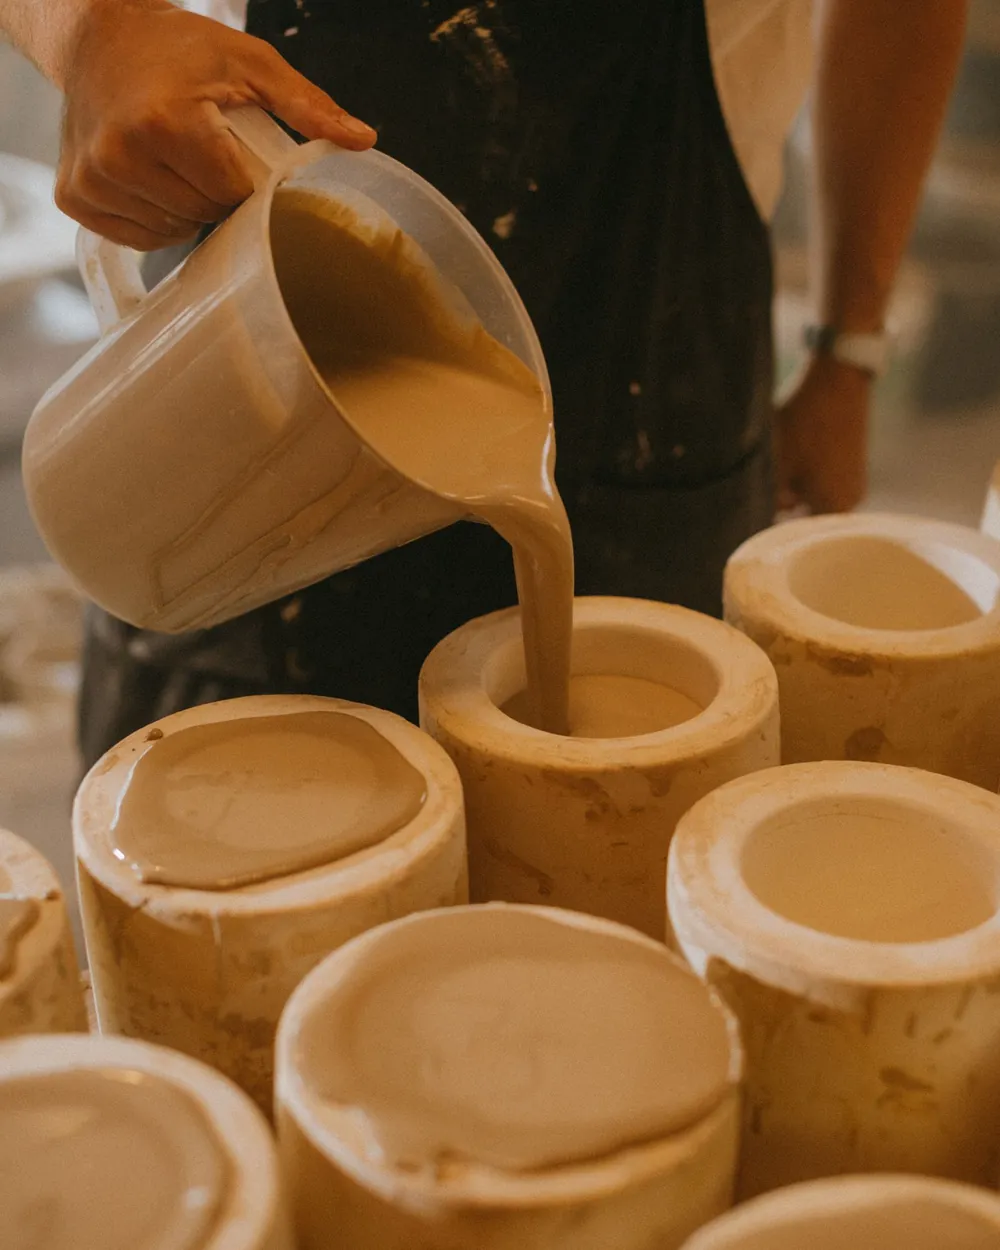
Una barbotina de colado no es simplemente arcilla diluida. Si se mezcla arcilla con agua hasta que fluya, hace falta tanta agua que la pasta resulta inservible: el molde tendría que absorber una cantidad enorme de líquido, la pieza contraería muchísimo y se agrietaría al secar. El colado se sostiene precisamente sobre la idea contraria: conseguir que una masa con poca agua se comporte como un líquido.
Eso lo hacen los electrolitos, llamados también defloculantes. Las partículas de arcilla llevan carga eléctrica en su superficie y, en agua limpia, tienden a agruparse formando una estructura espesa. Al añadir una pequeña cantidad de silicato sódico, carbonato sódico o un defloculante orgánico de tipo poliacrilato, esas partículas se repelen entre sí, la estructura se deshace y la misma mezcla, sin una gota más de agua, se vuelve fluida.
La cantidad es muy pequeña —del orden de unas décimas de porcentaje sobre el peso seco— y el margen es estrecho. Por debajo, la barbotina queda espesa y arrastra el aire. Por encima, aparece la sobredefloculación: la pasta se vuelve viscosa otra vez, forma una pared blanda y pegajosa, tarda muchísimo en despegar del molde y satura la escayola con sales. Cuando una barbotina «no va» y el primer impulso es añadir más electrolito, muchas veces el problema es justo el exceso.
Conviene además distinguir entre los defloculantes: el silicato sódico da cuerpo a la pared recién formada, el carbonato sódico ayuda a mantener la fluidez, y la mezcla de ambos en proporciones variables es una práctica habitual. Los defloculantes orgánicos son menos sensibles a la dureza del agua, algo nada trivial en buena parte de España, donde el agua de red suele ser calcárea y altera los cálculos de un lote a otro.
Densidad y fluidez: dos medidas que se leen juntas
Densidad
La densidad indica cuánta materia seca hay en la barbotina. Se mide de forma sencilla pesando un volumen conocido, normalmente un litro. Los valores habituales en pastas de colado se mueven en un rango amplio según se trabaje con gres, loza o porcelana, y cada taller acaba fijando el suyo y repitiéndolo.
Una barbotina poco densa da paredes que tardan mucho en formarse, obliga a rellenar el molde varias veces y aporta demasiada agua a la escayola. Una barbotina demasiado densa forma pared muy deprisa, con espesores irregulares y con riesgo de que el vaciado deje colgajos y restos en el fondo.
Fluidez
La fluidez es otra cosa: describe con qué facilidad corre la masa. Se comprueba con una copa de flujo y un cronómetro, o simplemente observando cómo cae el hilo de barbotina desde la jarra. Dos barbotinas con la misma densidad pueden comportarse de forma completamente distinta si el ajuste de electrolito es diferente.
Por eso los dos datos se leen siempre a la vez. La densidad dice cuánta arcilla hay; la fluidez dice cómo está dispersa. Corregir una sin mirar la otra es la causa más frecuente de lotes que funcionan un día y fallan al siguiente.
Control mínimo antes de colar
- Remover la barbotina el tiempo suficiente para deshacer el sedimento del fondo, sin batir tan fuerte que se incorpore aire.
- Dejarla reposar unos minutos después de remover para que el aire atrapado suba a la superficie.
- Pesar un volumen fijo y anotar el resultado junto a la fecha del lote.
- Comprobar el tiempo de flujo con el mismo recipiente y el mismo método siempre.
- Tamizar antes de llenar, para retirar grumos, costras secas y restos de recortes reincorporados.
- Anotar cualquier corrección hecha sobre el lote; sin registro, no hay forma de repetir un buen resultado.
El molde de escayola y su capacidad de absorción
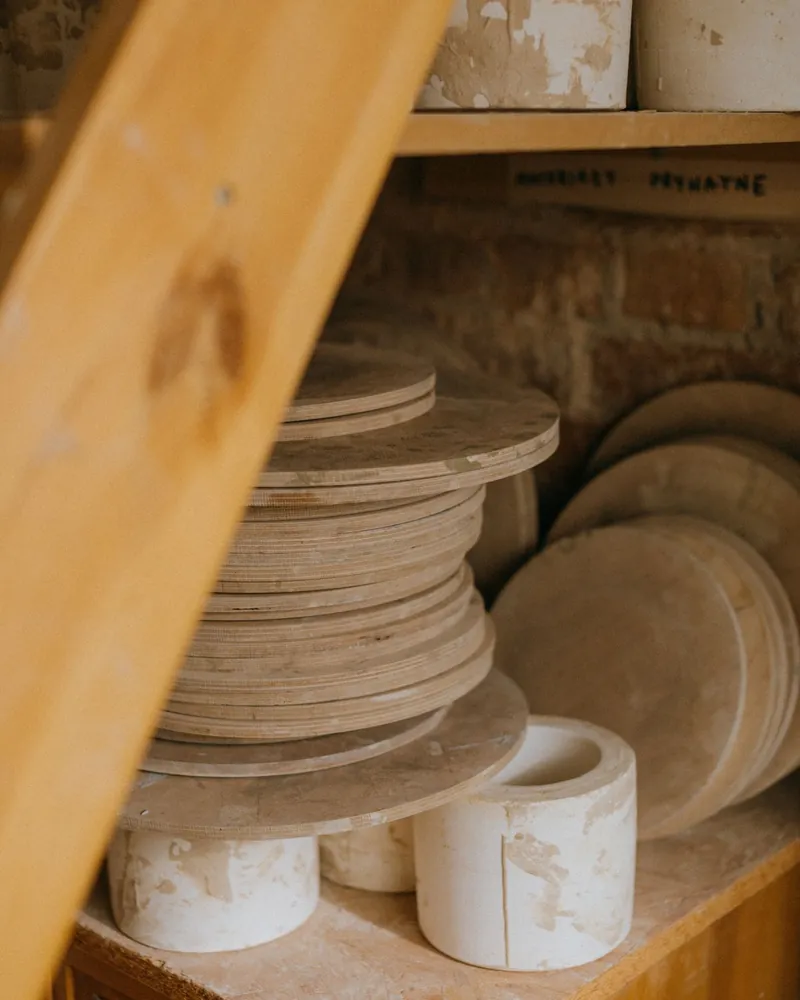
El molde no es un simple recipiente con forma. Es el elemento activo del proceso: la escayola fraguada está llena de poros finísimos que tiran del agua de la barbotina por capilaridad, y esa succión es la que construye la pared de la pieza. Todo lo que afecte a esos poros afecta directamente al resultado.
La porosidad se decide al preparar la escayola. Una proporción de agua más alta da un molde más poroso, que absorbe deprisa pero se desgasta antes; una proporción más baja da un molde más denso y duradero, pero más lento. Por eso es importante pesar el agua y la escayola en lugar de calcularlas a ojo, y espolvorear la escayola sobre el agua dejándola empapar antes de remover.
La humedad residual es el segundo factor. Un molde recién usado conserva agua y absorbe mucho menos; un molde completamente seco absorbe con violencia y tiende a dar paredes gruesas y bordes ásperos. La mayoría de talleres trabaja con una rotación de moldes precisamente para colar siempre sobre un molde en un estado parecido.
- Secar los moldes a temperatura moderada; el calor excesivo deshidrata la escayola y arruina su estructura porosa.
- Dejar circular el aire entre molde y molde, con separadores o listones.
- Evitar el contacto prolongado con suelos húmedos o paredes frías.
- Mantener los moldes limpios de restos secos de barbotina, que cierran los poros de la cara interior.
Tiempo de formación del espesor y vaciado del sobrante
Una vez lleno el molde, empieza la parte que se mide con reloj. El agua pasa de la barbotina a la escayola y, junto a la pared del molde, se va depositando una capa de pasta cada vez más gruesa. El crecimiento no es lineal: al principio es rápido y luego se frena, porque la propia pared formada dificulta el paso del agua hacia el molde.
Eso tiene una consecuencia práctica muy útil. Duplicar el tiempo no duplica el espesor, ni de lejos. Cuando una pieza sale demasiado fina, alargar mucho la espera rara vez es la solución correcta; suele ser mejor revisar la densidad de la barbotina o el estado del molde.
Durante la espera hay que vigilar el nivel. La barbotina baja a medida que pierde agua y la pared consume material, y si el molde se queda bajo aparece un escalón visible en el borde de la pieza. Por eso se rellena con cuidado, sin lanzar el chorro contra la pared ya formada.
El vaciado es el otro momento delicado. Se voltea el molde con un movimiento continuo y se deja escurrir en posición inclinada sobre dos listones, para que el sobrante salga sin acumularse en el fondo. Si se voltea demasiado pronto, la pared aún es blanda y se desliza; si se hace demasiado tarde, quedan restos espesos que después se desprenden como escamas dentro de la pieza.
- Llenar hasta el borde del bebedero de un solo vertido, inclinando ligeramente el molde para que el aire salga por delante del líquido.
- Anotar la hora exacta de llenado; sin ese dato el resto del control no sirve.
- Rellenar durante la espera para mantener el nivel constante.
- Comprobar el espesor en el bebedero con una herramienta fina antes de vaciar.
- Voltear y dejar escurrir inclinado el tiempo necesario para que no queden hilos de barbotina en el interior.
- Devolver el molde a su posición y esperar a que la pieza pierda brillo superficial antes de tocarla.
Apertura del molde y repaso de las costuras
La pieza se separa del molde cuando ha contraído lo suficiente para despegarse por sí sola, pero antes de haber perdido toda su plasticidad. Ese punto, que en el taller se llama estado de cuero, es cuando la pared se mantiene firme y todavía admite herramienta sin descascarillar.
El molde se abre por su junta, sin forzar y sin hacer palanca con metal contra la escayola: cada golpe deja una marca que aparecerá en todas las piezas siguientes. Si las partes no ceden, casi siempre es cuestión de esperar unos minutos más en lugar de aplicar más fuerza.
En la línea de junta queda una rebaba, más o menos marcada según el ajuste del molde y su desgaste. Se recorta primero con una cuchilla o un raspador, siguiendo el perfil de la pieza y no atravesándolo, y después se alisa con una esponja ligeramente húmeda. El error más común es mojar demasiado: el agua abre la superficie, levanta las partículas más finas y deja una banda mate que después del esmaltado se ve perfectamente.
También conviene recordar que la costura no desaparece solo en la superficie. Si al recortar se adelgaza la pared justo en la junta, esa zona secará antes que el resto y tirará de la pieza. Un repaso correcto mantiene el espesor y se limita a igualar el perfil.
Secado y contracción de la pieza
Una pieza colada sale del molde con bastante agua todavía dentro. Al evaporarse, las partículas de arcilla se acercan entre sí y el objeto encoge. Esa contracción no es un defecto, es parte del proceso; el problema aparece cuando no ocurre de manera uniforme.
Las zonas expuestas al aire pierden agua antes que las protegidas, y los bordes antes que las bases. Si la diferencia es grande, unas partes ya han encogido mientras otras siguen húmedas, y la pieza se alabea o se agrieta en los puntos de mayor tensión: asas, uniones, cambios bruscos de espesor y fondos anchos.
El secado lento y protegido de las primeras horas es, con diferencia, la medida más eficaz. Un plástico ligero por encima, sin cerrar del todo, iguala la humedad entre las distintas partes. Después, la pieza puede pasar a un secado abierto sin sobresaltos.
En el clima seco y ventoso de buena parte del interior peninsular esta precaución importa especialmente: una corriente de aire cruzada en el taller basta para arruinar en una tarde piezas que estaban correctamente coladas.
- Secar sobre una superficie que no sea impermeable, o girar la pieza para que la base no quede sellada.
- Evitar radiadores, ventanas al sol directo y corrientes de aire.
- Cubrir las asas y los apéndices más finos las primeras horas.
- No cargar el horno hasta que la pieza esté seca de verdad: fría al tacto significa que aún contiene agua.
Desgaste del molde y momento de sustituirlo
Ningún molde de escayola es eterno. Cada colada deposita en sus poros una parte de las sales solubles y de los electrolitos que lleva la barbotina, y esas sales van cerrando la red capilar. El molde absorbe cada vez peor y, lo que es más engañoso, lo hace de forma progresiva: los tiempos de colado se alargan poco a poco sin que nadie lo note hasta que las piezas empiezan a salir finas.
A eso se suma el desgaste mecánico. La superficie interior se erosiona con cada limpieza, las aristas pierden definición, la junta se abre y la rebaba se hace más gruesa. Un molde muy usado se reconoce a simple vista: cara interior brillante o jabonosa, bordes redondeados y manchas amarillentas.
El número de coladas que aguanta un molde varía mucho según la pasta, la escayola y el cuidado con que se maneje, así que el criterio útil no es un número sino una observación constante. Por eso tiene tanto valor llevar un recuento escrito por molde, aunque sea con marcas a lápiz en su exterior.
Cuando el rendimiento cae, la salida sensata es sacar un molde nuevo del modelo original, no seguir corrigiendo la barbotina para compensar un molde agotado. Ajustar la pasta para salvar un molde viejo suele acabar estropeando el trabajo en todos los demás moldes de la serie.
Señales de que un molde ha llegado al final
- El tiempo necesario para alcanzar el espesor habitual aumenta de forma clara y sostenida.
- La pieza tarda mucho en despegarse o se queda pegada en zonas concretas.
- La superficie interior del molde se nota lisa y poco absorbente al pasar la mano seca.
- Aparecen eflorescencias o manchas de sales que se transfieren a la pieza.
- La costura se ensancha y el repaso empieza a deformar el perfil.
- Se desprenden partículas de escayola que quedan incrustadas en la pared cruda.
Bizcochado y esmaltado de las piezas coladas
La primera cocción tiene un objetivo muy definido: convertir una pieza frágil y soluble en un bizcocho resistente pero todavía poroso, capaz de absorber el esmalte. La subida inicial debe ser lenta, porque el agua que queda retenida en el interior de la pared se evapora y, si lo hace de golpe, revienta la pieza.
En piezas coladas hay un matiz propio: la pared es de espesor bastante uniforme, lo que ayuda, pero las zonas de junta y los fondos suelen ser algo más gruesos y concentran el riesgo. Cargar el horno sin que las piezas se toquen y dejar espacio para que circule el calor es más importante aquí que en piezas torneadas de espesor variable.
La temperatura de bizcocho determina después la porosidad. Un bizcocho cocido bajo absorbe mucho esmalte y puede dar capas demasiado gruesas que escurren o se descascarillan; uno cocido alto absorbe poco y obliga a alargar el tiempo de inmersión o a calentar la pieza antes de esmaltar.
Antes de esmaltar conviene quitar el polvo con un paño ligeramente humedecido o con aire, nunca con las manos grasas: cualquier resto de grasa deja un hueco visible en la capa de esmalte. La inmersión se hace con un movimiento continuo y un tiempo medido, y la base se limpia en seco una vez el esmalte ha perdido humedad.
- Subir despacio hasta pasada la evaporación del agua residual y la combustión de la materia orgánica.
- Separar las piezas en el horno de bizcocho y evitar apoyos que marquen paredes finas.
- Homogeneizar y tamizar el esmalte antes de cada sesión.
- Cronometrar la inmersión en lugar de hacerla a ojo, para repetir el mismo espesor en toda la serie.
- Retirar el esmalte de la base y de un margen suficiente antes de la segunda cocción.
Defectos habituales: laminaciones, alabeos y burbujas
Casi todos los defectos del colado se pueden leer hacia atrás: la pieza muestra en qué punto del proceso se rompió el equilibrio. Reconocer el patrón ahorra mucho más tiempo que probar correcciones al azar.
Laminaciones
Aparecen como capas separadas dentro de la pared, a veces invisibles en crudo y evidentes tras la cocción, cuando se abren en forma de escama o de grieta paralela a la superficie. Suelen tener su origen en un llenado interrumpido o en rellenos tardíos que se depositan sobre una pared ya endurecida, y también en barbotinas mal homogeneizadas donde conviven fracciones de distinta densidad. La corrección pasa por llenar de una vez, rellenar pronto y remover bien antes de colar.
Alabeos
Son deformaciones que aparecen al secar o al cocer: bordes ondulados, bases que dejan de apoyar, piezas que pierden su eje. Casi siempre indican secado desigual, espesores irregulares, una pieza retirada del molde demasiado pronto o un repaso que ha adelgazado una zona concreta. También influye la forma de apoyar la pieza durante el secado. El remedio es más lento y más aburrido que espectacular: igualar espesores, secar despacio y cubrir lo que seca antes.
Burbujas y picados
Los pequeños cráteres o los abultamientos redondos proceden del aire atrapado. Puede entrar al batir la barbotina con demasiada energía, al verter con el chorro cayendo desde alto, o quedarse retenido en rincones del molde durante un llenado brusco. En el esmalte, las burbujas también pueden proceder de un bizcocho demasiado poroso que libera aire al sumergirlo. Dejar reposar la barbotina, verter de forma continua y humedecer ligeramente el bizcocho muy absorbente reducen casi todos los casos.
Otras señales frecuentes
- Espesor irregular entre la parte alta y la baja de la pieza: nivel de barbotina mal mantenido o molde con absorción desigual.
- Superficie interior con escamas sueltas: escurrido incompleto tras el vaciado.
- Grietas en la unión de asas y apéndices: secado desigual entre elementos de distinto espesor.
- Piezas pegadas al molde: sobredefloculación de la barbotina o molde con exceso de humedad residual.
- Manchas claras que reaparecen tras la cocción: sales solubles transferidas desde un molde saturado.
Qué se publica en Skoluzobi
Notas de proceso
Descripciones paso a paso de las fases del colado, con los criterios de observación que permiten decidir en el taller: cuándo vaciar, cuándo abrir, cuándo esperar.
Fichas de material
Explicaciones sobre el comportamiento de la barbotina, los electrolitos, la escayola y su porosidad, escritas para entender el porqué y no solo el cómo.
Listas de comprobación
Guiones breves para repasar antes de colar, antes de abrir el molde y antes de cargar el horno, pensados para imprimirse y colgarse junto al banco de trabajo.
Catálogo de defectos
Descripción de fallos habituales —laminaciones, alabeos, burbujas, espesores irregulares— con sus causas más probables y las correcciones razonables.
Todo el material es de carácter informativo y didáctico. Los valores que aparecen son orientativos: cada taller debe contrastarlos con su propia pasta, su escayola, su agua y su horno antes de darlos por buenos.
Contacto
Para observaciones sobre los textos, correcciones, errores detectados o sugerencias de temas relacionados con el colado en barbotina, se puede escribir por correo electrónico.
Skoluzobi
[email protected]
Es la única vía de contacto del proyecto. No se ofrecen servicios comerciales, encargos ni venta de materiales.